 En

La pellicola release in PET raramente ottiene il massimo punteggio nella distinta base, tuttavia decide se una linea di fustellatura funziona in modo pulito, se un'etichetta si stacca senza chiacchiere e se un rotolo di nastro si srotola senza bloccarsi. Nel momento in cui un trasfomatore specifica un liner, una domanda arriva quasi immediatamente: monofaccia o bifacciale?
La risposta non è semplicemente una o due facce rivestite. Passare da una singola superficie in silicone a due modifiche comporta il budget chimico, la finestra di polimerizzazione, la tensione di avvolgimento e i due numeri su cui vive il tuo team di produzione: uniformità del rivestimento in silicone e forza di rilascio. Questa guida spiega come differiscono le due costruzioni, dove l'uniformità inizia ad avere importanza e come mantenere la forza di rilascio all'interno di una finestra di lavoro.
Cosa sono in realtà le pellicole distaccanti in PET monofaccia e bifacciali
Una pellicola distaccante in PET è un supporto in poliestere, tipicamente di spessore compreso tra 12 e 100 micron, che contiene uno strato di silicone polimerizzato da cui l'adesivo si stacca in modo pulito. Il poliestere fornisce stabilità dimensionale e resistenza alla trazione; il silicone fornisce la bassa energia superficiale che rende possibile un peeling controllato. Il numero di facce in silicone è l'unica differenza strutturale tra le due famiglie e tale differenza si ripercuote lungo l'intero processo di trasformazione.
Costruzione su un solo lato
Una faccia porta silicone. Il retro mantiene il suo carattere poliestere e può essere lasciato liscio, trattato corona per la stampa e l'adesione, oppure modificato con slip per una più facile manipolazione. Poiché il lato non rivestito accetta inchiostri, rivestimenti e adesivi, un liner su un solo lato spesso funge sia da superficie di rilascio che da nastro di stampa, motivo per cui domina il lavoro su etichette, interruttori a membrana e cerotti medici.
Costruzione a doppia faccia
Entrambe le facce contengono silicone, solitamente a due diversi livelli di rilascio. La pellicola diventa un vero e proprio supporto: può staccarsi da un adesivo su un lato mentre si sta ancora staccando da un adesivo sull'altro, oppure svolgersi da un rotolo ed essere nuovamente laminato nello stesso passaggio. I rivestimenti biadesivi sono la spina dorsale dei nastri biadesivi, degli adesivi trasferibili e delle pile fustellate.
Perché l'uniformità del rivestimento in silicone decide la forza di rilascio
La forza di rilascio è la forza di distacco necessaria per staccare un adesivo dalla superficie del silicone, normalmente espressa in grammi per 25 mm e misurata a 180 gradi con un nastro standard in condizioni di temperatura e umidità controllate. È un valore medio e le medie possono nascondere molto.
Ciò che dà questo significato medio è l'uniformità del rivestimento: quanto uniformemente il peso del silicone è distribuito sulla rete e lungo il rotolo. Il peso tipico del mantello è compreso tra circa 0,3 e 1,5 g/m2 per viso, a seconda del livello di rilascio target. Una differenza di pochi centesimi di grammo sembra banale, ma il silicone lavora in uno strato estremamente sottile e piccole differenze di peso diventano differenze misurabili nella buccia.
I problemi di uniformità hanno firme riconoscibili. Striature e nervature creano fasce di rilascio più strette e più larghe, quindi un'etichetta fustellata si stacca in modo non uniforme. Fori di spillo e punti non rivestiti consentono all'adesivo di ancorarsi al poliestere, producendo strappi e residui. I bordi pesanti dovuti al controllo del cordone sulla testa di spalmatura conferiscono al rullo due personalità: un centro docile e bordi ostinati.
La forza di rilascio è il numero sulla scheda tecnica. L'uniformità del rivestimento è ciò che rende quel numero ripetibile dal primo metro di rotolo all'ultimo.
I programmi di test associano quindi due misurazioni: un test di distacco per la forza di rilascio e un controllo del peso del rivestimento, spesso mediante fluorescenza a raggi X, mappato sul nastro e lungo il rotolo. Quando i due sono d'accordo, il processo è sotto controllo. Prestazioni del film distaccante in PET rivestito in silicone dipende da quell’abbinamento molto più che da ogni singolo cambiamento di formulazione.
Controllo della forza di rilascio: come differiscono i due design
Pellicole a un lato: un'unica interfaccia da sintonizzare
Con una faccia in silicone c'è un'interfaccia di rilascio da sintonizzare. I produttori regolano la chimica del silicone, se facile medio or stretto , insieme al peso del mantello, per raggiungere il peeling desiderato. Il grado di polimerizzazione è importante tanto quanto il peso del rivestimento: uno strato non polimerizzato lascia catene mobili di silicone che migrano nell'adesivo, mentre uno strato troppo polimerizzato o fortemente additivato può ridurre la forza di rilascio. Poiché solo una faccia è rivestita, il bloccaggio è raramente un problema e il rotolo si avvolge con una tensione normale.
Pellicole bifacciali: due interfacce e un differenziale
Una pellicola fronte-retro deve controllare due valori di rilascio contemporaneamente e il punto centrale è la relazione tra loro. In una costruzione differenziale una faccia è stretta e l'altra facile. Quando l'adesivo viene laminato, il lato facile deve staccarsi per primo e rimanere sulla faccia esposta, mentre il lato stretto trattiene il rivestimento fino all'applicazione finale. Invertendo questo rapporto il rivestimento si delaminerà dal lato sbagliato nel momento sbagliato.
Le differenze comunemente vanno da pochi grammi per 25 mm fino a un rapporto stretto-facile vicino a 3 a 1, a seconda dell'adesivo. Entrambe le facce devono essere polimerizzate ed entrambe devono essere uniformi, poiché qualsiasi squilibrio tra i due passaggi di rivestimento diventa uno squilibrio nel nastro finito. Il contatto silicone-silicone sul rotolo rende inoltre la tensione di avvolgimento, la qualità dei bordi e la durezza del rotolo più critici rispetto a un prodotto solo fronte.
Confronto tra pellicole monofaccia e bifacciali
La tabella seguente riassume i compromessi più importanti quando si scrive una specifica.
| Attributo | Pellicola distaccante in PET su un solo lato | Pellicola di rilascio in PET fronte-retro |
|---|---|---|
| Facce in silicone | Uno | Due, solitamente a diversi livelli di rilascio |
| Variabili della forza di rilascio | Peso del rivestimento, grado di polimerizzazione, tipo di silicone | Lo stesso, più il rapporto tra le due facce |
| Peso tipico del mantello | Da 0,3 a 1,5 g/m2 su una faccia | La stessa gamma su ogni faccia |
| Lato inverso | Liscio, stampabile, trattato corona o modificato con slip | Rivestito in silicone e non adesivo |
| Bloccare il rischio | Basso | Più in alto, necessita di tensione e controllo delle lamine |
| Costo materiale relativo | Bassoer silicone consumption | Maggiore utilizzo di silicone e controllo di qualità a due passaggi |
| Applicazioni tipiche | Etichette, mascherature protettive, stampa, interruttori a membrana, rivestimenti per cerotti medici | Nastri biadesivi, pellicole di trasferimento, pile fustellate, materiali autoavvolti |
| Sensibilità all'uniformità | Alto | Molto alto, perché entrambe le facce devono corrispondere alle specifiche |
Solitamente tre domande determinano la scelta. L'adesivo deve staccarsi da più di una faccia nel prodotto finito? Se sì, vai su due lati. Il retro deve accettare inchiostro, adesivo o rivestimento? Se sì, vai su un solo lato. Il rivestimento viene rimosso una volta, in una direzione, in una stazione? Se sì, il lato singolo fa il lavoro con meno silicone e meno rischi.
Non tutti i lavori necessitano di una fodera in poliestere. Per le etichette tagliate e applicate a velocità moderate, un supporto di carta può essere la soluzione più economica e i supporti di carta patinata rimangono l'impostazione predefinita in molte operazioni di etichettatura, stampa e imballaggio.
 Carta release in carta ramata per etichette in pellicola Liner di rilascio in carta patinata con buona rigidità e levigatezza, disponibile con rivestimento su un lato o su due lati e larghezze da 500 a 1600 mm per etichette in pellicola. Visualizza il prodotto →
Come specificare una pellicola distaccante in PET
Porta questi elementi nella conversazione con il tuo fornitore:
- Lo spessore del supporto e la stabilità a trazione o dimensionale che il nastro deve mantenere.
- Forza di rilascio target in grammi per 25 mm, con nome del nastro di prova e dell'angolo di distacco.
- L'intervallo di forza di rilascio consentito, non solo un singolo valore target.
- Numero di facce in silicone e per la pellicola fronte-retro il rapporto stretto-facile.
- Peso del mantello e tolleranza di uniformità che accetterai sul web.
- Se il retro deve essere stampabile, trattato corona o modificato con slip.
- Larghezza del rotolo, dimensione del nucleo, direzione di avvolgimento e lunghezza massima del rotolo.
- Aspettative di conservazione e durata di conservazione, in genere da sei a dodici mesi in un magazzino asciutto e temperato.
Laddove la forza di rilascio deve rimanere stabile in diversi prodotti chimici adesivi, un fornitore in grado di documentare il peso del rivestimento e il controllo della polimerizzazione vale più di uno che propone solo un prezzo inferiore. Passaggio dal rilascio leggero a quello pesante è un esercizio di specificazione, non un'ipotesi.
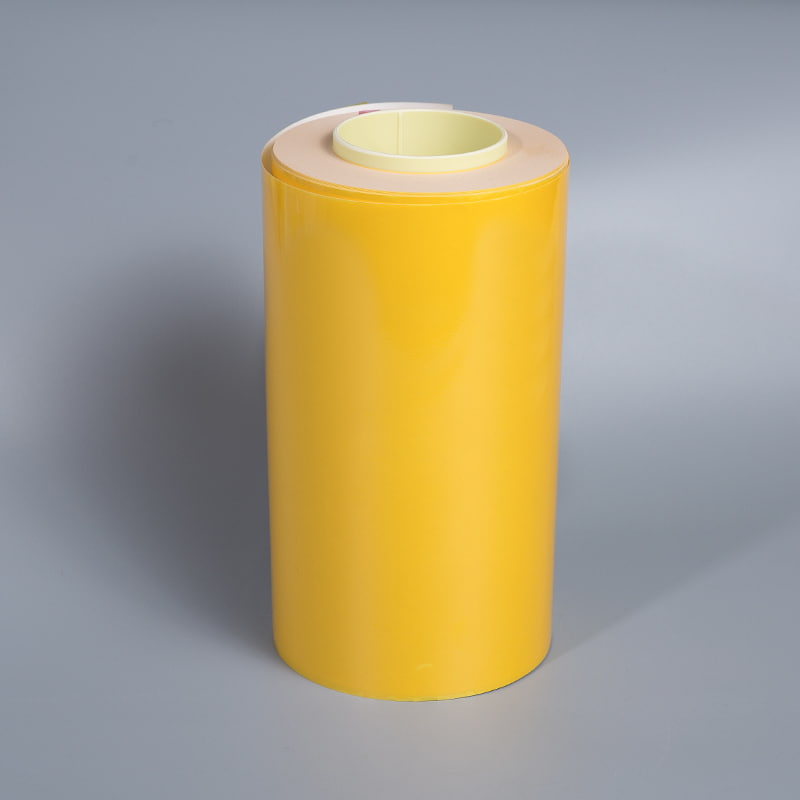
 Pellicola distaccante in PET per stampa, adesivo e fustellatura Film in PET rivestito in silicone disponibile su un lato o su entrambi i lati, da 12–100 µm, con rilascio stabile, elevata trasparenza e rotoli lisci per la trasformazione. Visualizza il prodotto →
Domande frequenti
Q1: Qual è la differenza principale tra la pellicola distaccante in PET su un lato e quella su entrambi i lati?
La pellicola su un solo lato trasporta il silicone su un lato e lascia l'altra faccia disponibile per la stampa, il rivestimento o l'adesione. La pellicola bifacciale riveste entrambe le facce, solitamente a due diversi livelli di rilascio, in modo che l'adesivo possa essere rimosso da entrambi i lati in un ordine controllato.
Q2: Come viene misurata la forza di rilascio sulla pellicola distaccante in PET?
La maggior parte delle specifiche utilizza un test di distacco a 180 gradi con un nastro standard a velocità fissa, con risultati riportati in grammi per 25 mm. Poiché il risultato dipende dall'adesivo, dal tempo di permanenza e dalle condizioni ambientali, il nastro di prova e le condizioni di prova rientrano nelle specifiche accanto al numero.
Q3: Perché la forza di rilascio varia durante la conservazione?
Le cause più comuni sono il silicone non polimerizzato, la migrazione del silicone a basso peso molecolare nell'adesivo, la fuoriuscita dei plastificanti dall'adesivo e lo stoccaggio a caldo. Un prodotto ben controllato conservato in un magazzino temperato mantiene solitamente la sua forza di rilascio da sei a dodici mesi.
Q4: Una pellicola fronte-retro può sostituire un liner solo-lato?
A volte, ma la seconda faccia in silicone non può accettare la stampa o l'adesivo e ciò aumenta i costi e il rischio di blocco. Se si stacca solo una superficie, la pellicola su un solo lato è normalmente la scelta tecnica migliore.
Le pellicole distaccanti in PET su un lato e su entrambi i lati rispondono a diverse domande. Ci si chiede quanto poco silicone possa svolgere il lavoro; l'altro si chiede come si possano far funzionare in sequenza due valori di rilascio. In entrambi i casi si applica la stessa disciplina: definire la finestra della forza di rilascio, verificare il peso del rivestimento che lo eroga e confermare che il rivestimento sia uniforme sul nastro e lungo il rotolo. Fallo e il rivestimento smetterà di essere una variabile nel tuo processo.