 En

Convertitori, fustellatori e produttori di adesivi medicali dovrebbero valutare la carta release in carta ramata nello stesso modo in cui valutano gli adesivi: in base alle specifiche, al metodo di test ripetibile e alla cronologia del lotto. I fattori riportati di seguito sono le leve che contano.
Struttura della carta di base: dove vengono impostate le prestazioni della carta release della carta ramata
È il foglio di rame di base, e non lo strato di silicone, a definire il limite meccanico di un rivestimento protettivo; grammatura, calibro e legame interno controllano tutto a valle.
La carta release in carta ramata inizia come base kraft, normalmente da 120 a 180 g/m2, rivestita di argilla su un lato. Quando la formazione della base non è uniforme, l'argilla si deposita in avvallamenti e la bagnatura del silicone diventa irregolare, manifestandosi successivamente come buccia screziata.
L'uniformità del calibro è il parametro di base più critico; un fornitore capace mantiene lo spessore entro /-4 um sul web. Oscillazioni più ampie modificano la compressione del rotolo avvolto, creano bordi larghi e spostano la profondità di fustellatura abbastanza da causare difetti di taglio passante o di taglio passante. Il legame interno superiore a 200 J/m2 (ScottBond) previene la delaminazione dell'argilla e la polvere bianca sull'adesivo.
| Parametro | Gamma tipica | Cosa controlla |
| Grammatura | Da 120 a 180 g/m2 | Rigidità della fodera e sensazione di profondità fustellata |
| Profilo pinza | Entro /-4 um sul web | Ridurre la pressione e la profondità del coltello sotto la fustella |
| Contenuto di umidità | dal 6 all'8%. | Planarità e arricciatura dopo lo svolgimento |
| Scott Bond | Oltre 200 J/m2 | Ancoraggio dello strato di argilla e generazione di polvere |
| Levigatezza Bendtsen | Uguale o inferiore a 25 ml/min | Richiesta di copertura in silicone e qualità di stampa |
Controllo del peso del rivestimento in silicone e della reticolazione Rilascio della carta placcata in rame Forza di rilascio della carta
La forza di rilascio è generata dallo strato di silicone e due variabili la definiscono: il peso dello strato secco applicato e il grado di reticolazione della rete siliconica.
Sulla lastra di rame rivestita in argilla, il peso dello strato di silicone secco normalmente è compreso tra 0,6 e 1,5 g/m2. All'estremità inferiore, i micropori rimangono scoperti e l'adesivo si fissa alla carta, causando intasamenti o residui. All'estremità superiore, il silicone in eccesso crea opacità, polimerizzazione lenta e rilascio crescente durante lo stoccaggio. Richiedi i dati sul peso del mantello dalla testa, dal centro e dalla coda di ogni rotolo.
La nostra guida a proprietà di rivestimento della carta release della carta placcata in rame tratta questo argomento in modo più dettagliato.
La reticolazione è la seconda leva. I sistemi di platino con polimerizzazione per addizione devono formare una rete completa senza diventare fragili; il silicone poco polimerizzato rilascia oligomeri estraibili che contaminano l'adesivo, mentre il silicone troppo polimerizzato aumenta la forza di rilascio.
Applicazioni a rilascio di luce
- Cerotti medici e cerotti transdermici
- Etichette protettive a bassa aderenza per vetro e plastica
- Nastri monofacciali in schiuma nel settore elettronico
- Forza di rilascio target: da 3 a 12 g/in
Applicazioni a rilascio pesante
- Nastri biadesivi e schiume di montaggio
- Membrane isolanti e da costruzione
- Pellicole grafiche che devono mantenere la forma
- Forza di rilascio target: da 20 a 40 g/in
Levigatezza e stampabilità della superficie rivestita in argilla
La carta release per lastra di rame deve essere sufficientemente liscia per consentire l'assorbimento uniforme del silicone e sufficientemente stampabile per la marcatura; entrambi dipendono dalla formulazione dell'argilla e dal foglio di base.
La levigatezza della superficie è espressa come flusso d'aria Bendtsen o secondi Bekk; un valore di Bendtsen pari a 25 ml/min o inferiore è tipico per la pellicola protettiva rivestita. Le superfici più ruvide richiedono una maggiore quantità di silicone e producono sbucciature screziate, tratti di fibre e punti di stampa saltati.
La superficie deve accettare anche inchiostri flessografici e a trasferimento termico previa siliconatura; l'argilla irregolare si presenta come caratteri mancanti o aumento di punti su etichette stampate e cerotti medici.
Per questo motivo Anhui Hengbo New Material Co., Ltd. gestisce una linea separata di carta release per carta ramata invece di trattarla come una variante della pellicola release PET; le teste di rivestimento, i profili di essiccazione e i regimi di ispezione sono semplicemente diversi.
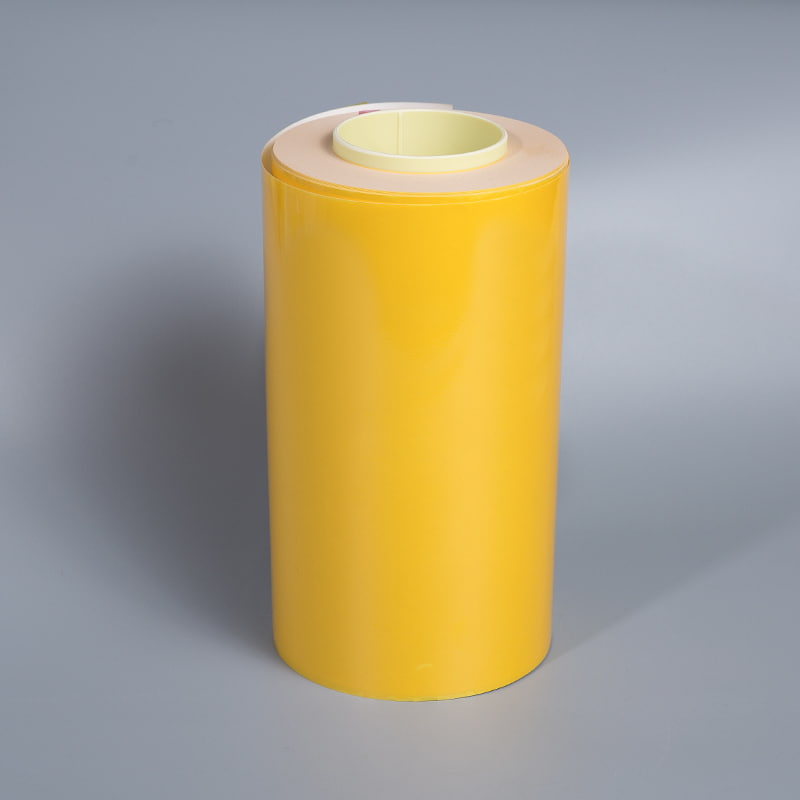
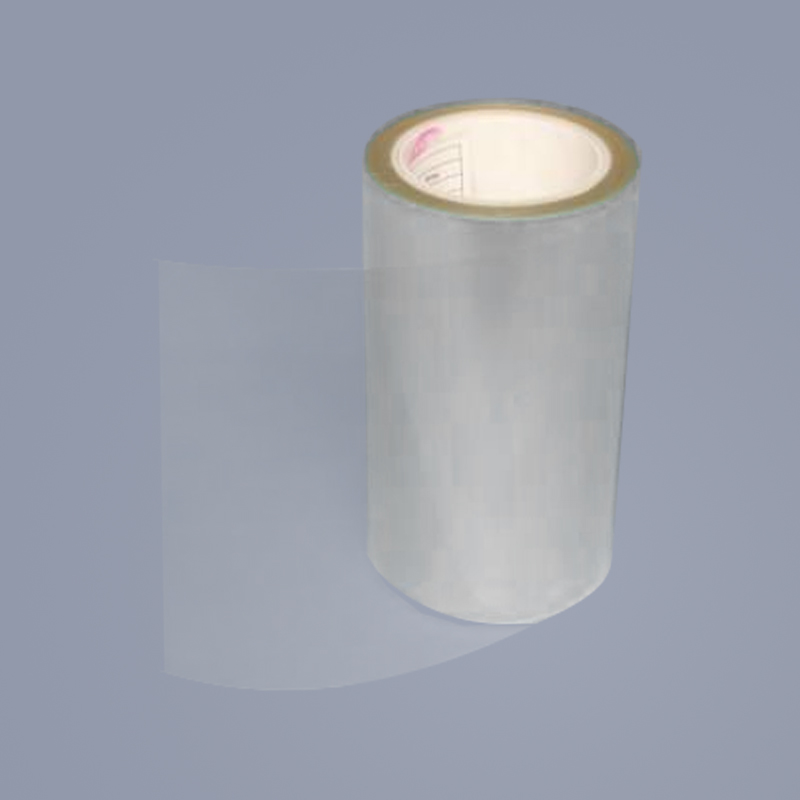 Carta release in carta ramata con rivestimento fronte-retro Questa carta release patinata fornisce una superficie stabile e liscia per la stampa e la fustellatura. La possibilità di rivestimento su entrambi i lati e la stabilità dimensionale lo rendono adatto per targhette, interruttori a membrana e prodotti isolanti. Visualizza il prodotto →
Coerenza della forza di rilascio e resistenza all'invecchiamento
L'indicatore più affidabile della qualità della carta release della carta ramata non è la forza di rilascio media ma la deriva tra i valori immediati e quelli di invecchiamento misurati sullo stesso rotolo.
La forza di rilascio immediato viene misurata dopo che il nastro di prova è rimasto sul silicone per 20 minuti; il valore di invecchiamento viene misurato dopo che lo stesso gruppo è stato condizionato per 24 ore a 40 gradi C. Una deriva superiore a /-15% espone una polimerizzazione o una contaminazione incompleta.
La coerenza all'interno di un tiro conta tanto quanto il numero assoluto. I valori degli avvolgimenti centrali, centrali ed esterni di un rotolo da 1.000 m dovrebbero rimanere all'interno di una finestra di /-15%; oscillazioni più ampie impongono cambiamenti costanti di tensione e il sollevamento dell'etichetta sull'applicatore.
Finestre della forza di rilascio per applicazione (staccatura a 180 gradi, 0,3 m/min, g/in)
Finestre operative tipiche riportate dai produttori di carta protettiva; confermare le finestre con il CoA del fornitore.| Prova di qualità | Metodo tipico | Limite comune di accettazione |
| Forza di rilascio immediata | Pelatura a 180 gradi a 0,3 m/min with acrylic PSA tape | Da 3 a 40 g/in a seconda della qualità |
| Forza di rilascio invecchiata | Permanenza per 24 ore a 40 gradi C sotto una pressione definita | Deriva entro /-15% dell'immediato |
| Peso del rivestimento in silicone | Fluorescenza a raggi X o estrazione con solvente | Da 0,6 a 1,5 g/m2 con profilo uniforme |
| Planarità/arricciatura | Condizioni del lenzuolo piatto, misura del sollevamento dell'angolo | Sollevamento del bordo inferiore a 10 mm |
| Conteggio delle giunzioni | Sensore e ispezione visiva per rotolo | Max 2 ogni 1000 m, segnalati e inferiori a 12 mm |
Stabilità all'umidità, all'arricciatura e allo stoccaggio
Poiché la carta ramata è cellulosica e igroscopica, l'umidità e la temperatura controllano la planarità e l'arricciatura più velocemente di qualsiasi altra variabile dopo che il rotolo lascia la fabbrica.
L'ambiente di condizionamento standard è di 23/-2 gradi C e 50/-5% di umidità relativa. Il lato in argilla-silicone e il retro liscio hanno permeabilità diversa; quando un lato guadagna o perde umidità più velocemente, l'espansione differenziale arriccia il nastro. Onda del bordo, coppettazione e arricciatura inversa compaiono nei primi metri di svolgimento.
La disciplina dello stoccaggio fa parte della qualità. I rotoli mantengono l'involucro protettivo, restano orizzontali e sono lontani dal calore; la luce solare diretta sugli involucri esterni per ore provoca una deriva misurabile della forza di rilascio poiché il calore spinge il silicone verso un'ulteriore reticolazione.
Il impatto dell'umidità e della temperatura sui rotoli di carta release la guida spiega il design del ripostiglio.
Quando è richiesta un'assoluta stabilità dimensionale, il film distaccante in PET non si gonfia né si arriccia con l'umidità:
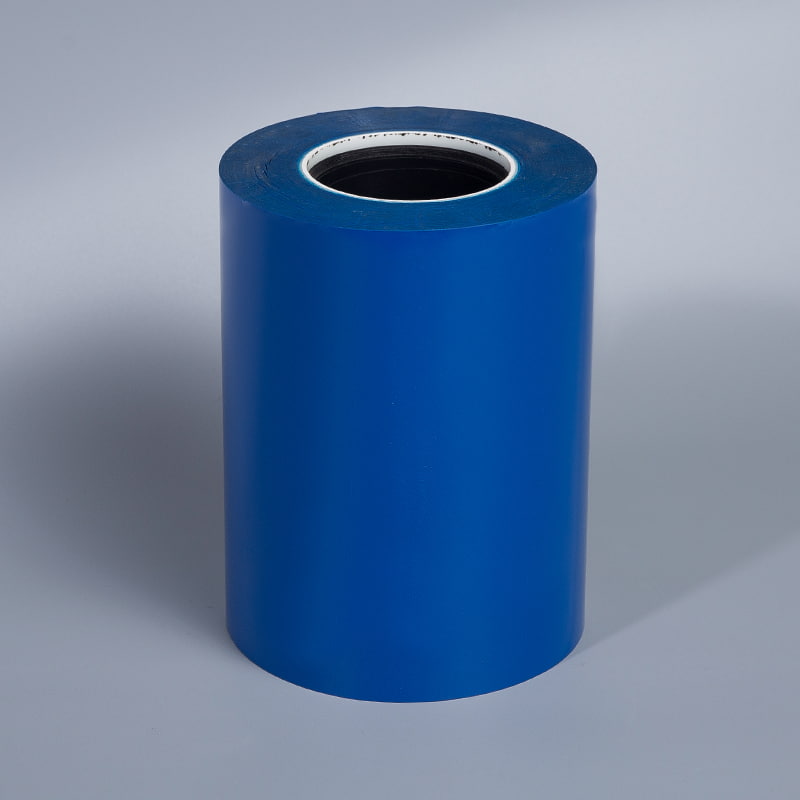 Pellicola distaccante in PET rivestita in silicone per applicazioni di fustellatura Questa pellicola distaccante offre un rivestimento siliconico uniforme, elevata trasparenza e buona stabilità dimensionale. Disponibile in diversi colori e finiture, è adatto ai processi di incollaggio, isolamento e fustellatura. Visualizza il prodotto →
Sistemi di qualità dei fornitori e ispezione in entrata
La coerenza dei lotti è una funzione della disciplina del processo e un certificato di analisi senza valori misurati è un avvertimento, non una garanzia.
Un CoA utilizzabile elenca i valori nominali e gli intervalli misurati per grammatura, spessore, umidità, peso del rivestimento in silicone, forza di rilascio immediato e invecchiato, numero di giunzioni e posizione di giunzione. Chiedere come sono state effettuate le misurazioni; una media roll non è un profilo testa a coda.
- Richiedere un CoA misurato. Rifiuta qualsiasi lotto senza dati sul peso del rivestimento in silicone o finestre sulla forza di rilascio.
- Prova tre posizioni. Confronta la forza di rilascio sugli avvolgimenti esterno, centrale e centrale più tre posizioni sul nastro.
- Esegui un pilota. Test di fustellatura o di rimozione della matrice dell'etichetta su 100 m prima che il rotolo entri in produzione.
- Tieni traccia della tendenza. Confronta ogni lotto con le cinque consegne precedenti per individuare tempestivamente le derive del processo.
Domande frequenti
Qual è il test standard per la forza di rilascio sulla carta release in carta ramata?
Un nastro PSA acrilico standardizzato largo 25 mm viene applicato alla superficie in silicone con un rullo definito, condizionato a 23 gradi C e 50% di umidità relativa e staccato a 180 gradi a 0,3 m/min. I risultati sono riportati in g/in o N/25 mm e il test deve essere ripetuto in diverse posizioni sul nastro.
Qual è il peso tipico del rivestimento di silicone per la carta release in carta ramata?
Il peso dello strato di silicone secco è normalmente compreso tra 0,6 e 1,5 g/m2. I rivestimenti medicali a rilascio leggero si trovano vicino all'estremità inferiore e le applicazioni con nastro pesante vicino all'estremità superiore. Il peso del mantello viene verificato mediante fluorescenza a raggi X, ICP o estrazione con solvente.
Che cosa causa l'arricciamento della carta release della carta ramata durante la conversione?
Un gradiente di umidità tra il lato argilla-silicone e il lato posteriore liscio espande la carta in modo non uniforme. Una bassa umidità ambientale, le estremità dei rotoli scoperte e lo stoccaggio su un pavimento freddo accelerano l'effetto. Mantenere il 50/-5% di umidità relativa e 23/-2 gradi C previene la maggior parte dei ricci.
Quante giunzioni sono accettabili in un rotolo di carta release di carta ramata?
Per l'etichettatura e la fustellatura ad alta velocità, sono tipiche da zero a due giunzioni ogni 1000 m. Ciascuna giunzione deve essere contrassegnata, giuntata di testa, priva di spazi privi di silicone e non più larga di 12 mm. Una giunzione non contrassegnata è motivo valido di rifiuto.