 En

Una linea per etichette autoadesive che funziona a 150 metri al minuto dà al supporto protettivo meno di mezzo secondo per separarsi in modo pulito, tenere la pinza sotto la pressione della fustellatura rotativa e staccarsi come matrice senza strappare la facciata dell'etichetta. I rivestimenti Kraft standard non superano questo test abbastanza spesso da indurre i trasformatori che servono clienti di etichette automobilistiche, farmaceutiche e industriali a spostare tranquillamente i loro grandi volumi di lavoro su glassine. Le ragioni sono misurabili: stabilità della forza di rilascio, comportamento dimensionale in condizioni di calore e umidità e tasso di scarto per 100.000 etichette. Ecco perché preferiscono i produttori di etichette ad alto volume carta release glassine su rivestimenti di carta Kraft standard in linee di conversione pressurizzate e automatizzate.
Cosa distingue la carta release glassine da un liner Kraft standard a livello di fibra?
La carta release Glassine è un foglio di pasta di cellulosa supercalandrato la cui matrice fibrosa è compressa fino a raggiungere una densità prossima alla pellicola; un rivestimento Kraft standard mantiene una struttura in fibra aperta e porosa con ruvidità superficiale visibile. Questa differenza strutturale determina ogni divario prestazionale tra i due materiali.
I rivestimenti Kraft sono realizzati su macchine continue convenzionali e di solito sono solo smaltati a macchina. La superficie contiene fasci di fibre, microvalli e fori di spillo che un rivestimento siliconico rivela immediatamente: l'emulsione si accumula nelle valli e si disidrata sulle creste delle fibre, lasciando un rivestimento che varia in spessore di diversi micron attraverso il tessuto. La glassine passa attraverso una supercalandra dove alternando rulli di acciaio riscaldati e raffreddati frantumano il foglio ad una densità di circa 1,2-1,3 g/cm3. I pori superficiali si chiudono, la rete di fibre collassa e un prodotto siliconato come la carta release Gracin di Anhui Hengbo New Material Co., Ltd. riceve uno strato di silicone completo e uniforme con un peso del rivestimento inferiore.
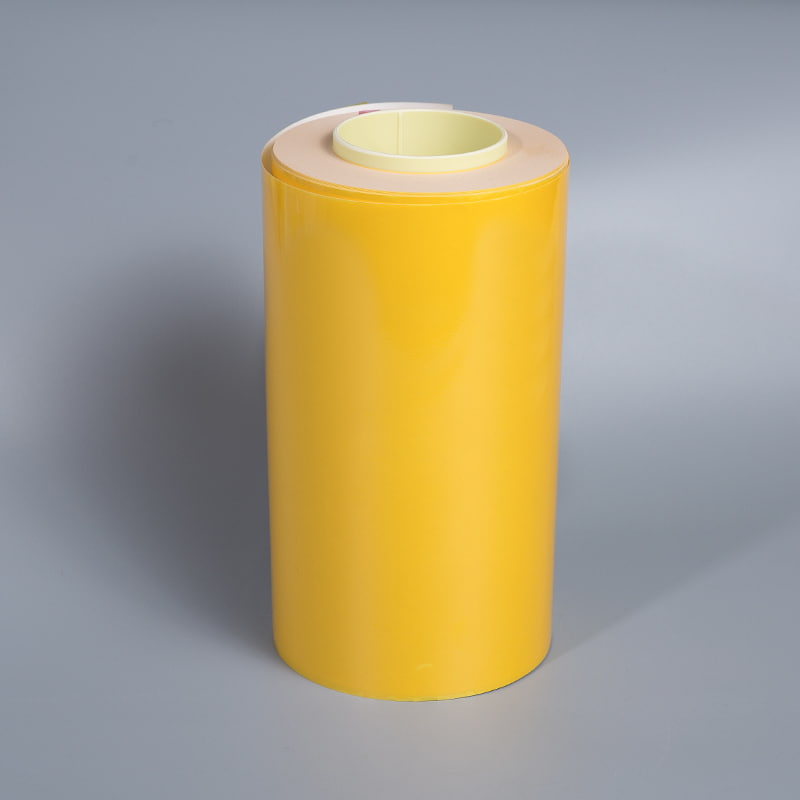
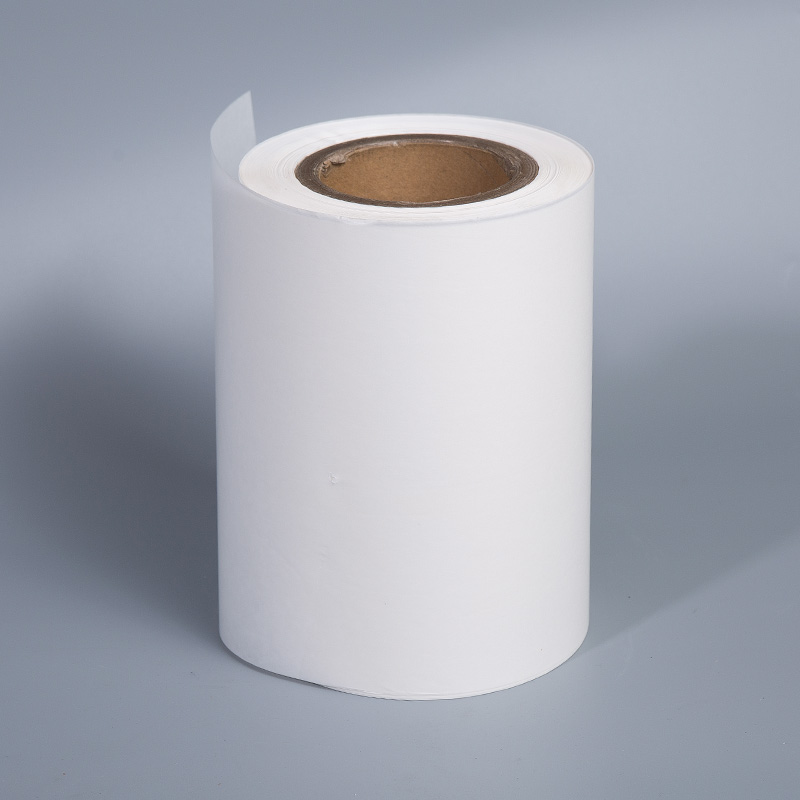 Carta glassine di Anhui Hengbo con rivestimento in silicone Un liner in glassine supercalandrato con struttura in fibra densa e copertura uniforme in silicone, adatto per il supporto di etichette e applicazioni su nastro dove sono richieste prestazioni di rilascio e fustellatura costanti. Visualizza il prodotto →
Definizione
La supercalandratura è un processo di finitura in cui la carta passa attraverso rulli metallici e di fibra riscaldati alternati ad alta pressione, aumentando contemporaneamente densità, levigatezza superficiale e lucentezza.
| Attributo | Fodera Kraft standard | Carta release glassine |
| Profilo di superficie | Matrice a fibra aperta con microvalli | Tessuto supercalandrato denso con morbidezza quasi cinematografica |
| Contenuto di umidità di equilibrio | 6-9% | 4-6% |
| Coefficiente di variazione della forza di rilascio | 10-15% | Circa il 5% |
| Variazione di spessore | /-4-5% | /-2% |
| Costo relativo per rotolo | Linea di base | 15-25% |
Il punto pratico è che la glassine fornisce al silicone un ancoraggio uniforme, il che rende prevedibile la chimica di rilascio. Questa prevedibilità è la base di tutto ciò che un trasformatore ad alto volume acquista effettivamente.
Perché la carta release glassine batte Kraft in termini di consistenza della forza di rilascio
La coerenza della forza di rilascio è il motivo principale per cui i trasformatori passano da Kraft a glassine e cambiano perché la forza di rilascio è una specifica, non una preferenza.
Su un rivestimento microscopicamente ruvido, lo spessore del silicone polimerizzato varia e la forza di distacco per una striscia da un pollice può oscillare da 12 g a 28 g all'interno di un singolo rotolo. Su una macchina da stampa rotativa che esegue 800.000 etichette per turno, tale oscillazione causa etichette saltate, bordi della matrice arricciati e difetti di trasferimento adesivo intermittenti. Glassine mantiene il coefficiente di variazione della forza di rilascio a circa il 5% su un rotolo finito; la Kraft standard di solito oscilla tra il 10 e il 15%.
La curva di rilascio stabile si presenta in tre modi misurabili durante la conversione:
- Le etichette laminate e con matrice si separano senza trasferimento di adesivo nella tasca del rivestimento.
- I fogli piegati a modulo continuo vengono impilati piatti senza arricciature ai bordi dell'etichetta.
- Le lame di erogazione automatica possono essere impostate una volta e lasciate intatte per un intero turno.
La stabilità influenza direttamente la laminazione, la piegatura a ventaglio e l'erogazione automatica. Come descritto nella guida a mantenendo una forza di rilascio costante su tutto il rullo , i trasformatori che eseguono test di pelatura settimanali scoprono che il glassine supera ancora la stessa fascia di accettazione dopo tre settimane di invecchiamento in magazzino. Kraft si sposta verso l'alto perché il silicone migra nel foglio poroso nel tempo. La specifica dominante per le etichette autoadesive è una forza di rilascio di 10-25 g per 25 mm con distacco a 180 gradi; Glassine tiene quella fascia dal primo giorno, mentre Kraft entra e poi se ne va.
Fustellatura e rimozione della matrice: dove la comprimibilità Kraft costa più della glassine
Glassine tiene il calibro sotto la pressione dell'incudine di fustellatura, in modo che la profondità del mezzo taglio rimanga costante su tutta la tela; Kraft si comprime in modo non uniforme e l'operatore è costretto a compromettere lo spazio di taglio.
La fustellatura rotativa funziona da 100 a 200 tagli al minuto e presuppone uno spessore del rivestimento fisso. La glassine varia in spessore di circa /-2% e presenta un piano di taglio coerente. I rivestimenti Kraft variano da /-4 a 5%, con bordi più spessi, quindi l'impostazione che taglia in modo netto nel punto spesso sovrataglia il punto sottile e inizia a rompere il materiale frontale.
Ogni 0,01 mm di variazione dello spessore del liner sposta il piano del mezzo taglio. Su Kraft quella variazione arriva come un'onda; su glassine arriva come una linea retta.
Lo stripping della matrice è il secondo punto di fallimento. Dopo la fustellatura, la matrice di scarto viene tirata verso l'alto e allontanata dalle etichette; se il supporto si strappa, il nastro si sposta lateralmente e la macchina da stampa si ferma. La resistenza alla trazione trasversale e il legame interno di Glassine consentono alla matrice di fratturarsi in modo netto sul bordo dell'etichetta. Kraft, con una forza di adesione interna inferiore, si strappa senza preavviso a metà rotolo. Ogni fermata significa perdita di nastro, tempo di ri-registrazione e un lotto non più tracciabile.
Stabilità all'umidità e allo spessore: carta release glassine rispetto a Kraft sotto stress in sala stampa
La glassine si equilibra a un contenuto di umidità inferiore rispetto a Kraft, il che la rende dimensionalmente stabile in una sala stampa dove l'umidità relativa oscilla tra il 40 e il 70% durante un singolo turno.
La carta è igroscopica e Kraft è più assorbente a causa della sua massa. Un liner Kraft non rivestito può cambiare larghezza dallo 0,2 allo 0,4% su una bobina da 1.200 mm in poche ore. Si tratta di diversi millimetri di movimento laterale, che registrano erroneamente i colori stampati e spostano le posizioni della fustella. La struttura densa della glassine rallenta lo scambio di umidità e limita la variazione di larghezza a circa lo 0,1% in condizioni identiche.
Variazione massima della larghezza per glassine rispetto a Kraft su una bobina da 1.200 mm quando l'umidità relativa della sala stampa oscilla di 30 punti durante un turno.
L'effetto si combina su presse con lampade UV e rulli di asciugatura riscaldati. Il liner si asciuga durante il passaggio, quindi riassorbe l'umidità mentre il rotolo riavvolto si raffredda, creando spostamenti di tensione interni e incastramento dei bordi. Con un contenuto di umidità di equilibrio compreso tra il 4 e il 6%, la glassine assorbe semplicemente meno molecole d'acqua rispetto a un rivestimento Kraft tra il 6 e il 9%, quindi il rotolo finito mantiene il suo profilo di tensione più a lungo.
Costo per rotolo rispetto al costo per difetto: come la carta release glassine batte Kraft in termini di resa
La glassine costa dal 15 al 25% in più per rotolo, ma la cifra che conta è il costo per etichetta utilizzabile; la resa, non il prezzo della bobina, è ciò su cui si basa la decisione di acquisto.
Fai i conti su un lavoro da un milione di etichette. Un rotolo di liner Kraft largo 1.200 mm e lungo 10.000 metri costa circa il 18% in meno rispetto alla stessa lunghezza in glassine. Se Kraft genera l’1,8% di scarto dai picchi di rilascio, dalla variazione della profondità di fustellatura e dagli strappi della matrice, mentre la lavorazione glassine genera lo 0,6%, il divario di rendimento da solo annulla il vantaggio di prezzo. Se si aggiunge un'interruzione della produzione causata da uno strappo della matrice a metà rotolo, il glassine vince due volte nel calcolo dei costi.
Punteggi relativi delle prestazioni da 0 a 10 in condizioni di funzionamento tipiche delle linee di trasformazione di etichette ad alto volume.
I convertitori che standardizzano su glassine semplificano anche l'accettazione dei lotti. Anhui Hengbo New Material Co., Ltd., il produttore delle linee di carta release Gracin e rame, fornisce dati documentati su forza di rilascio, spessore e umidità che possono essere verificati rispetto alle benchmark di qualità dei rotoli di carta release industriale utilizzato negli impianti di etichettatura. Un fornitore Kraft spesso non è in grado di offrire questo livello di tracciabilità perché il prodotto è definito in modo meno rigido da bobina matrice a bobina matrice.
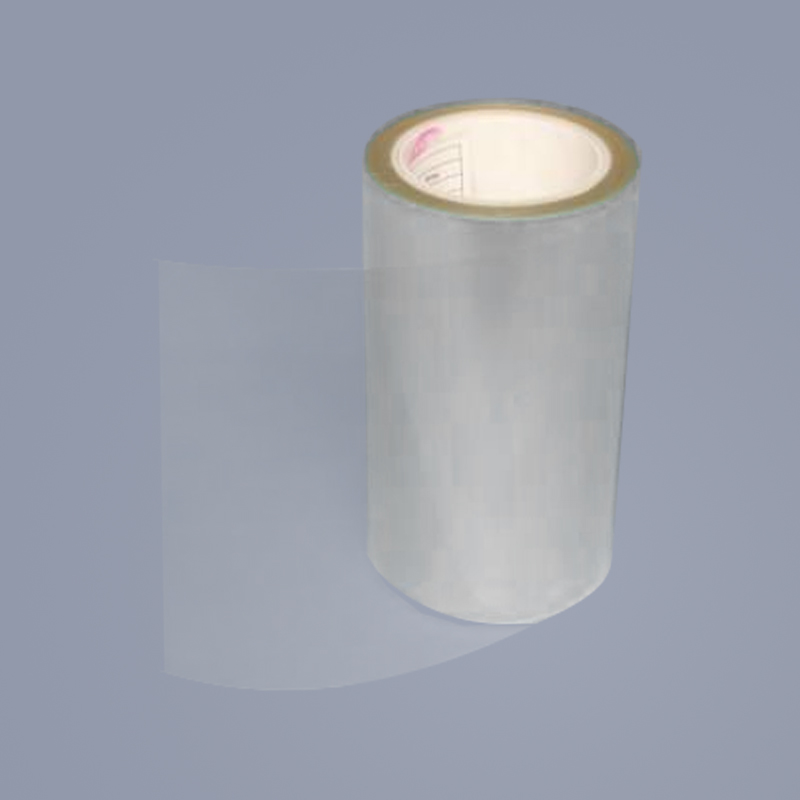 Carta release in carta ramata per la stampa e applicazioni speciali Un release liner liscio a base di placca in rame che unisce Kraft e glassine, offrendo una migliore qualità della superficie per la stampa di etichette a trasferimento termico e flessografica, con opzioni di rivestimento su un lato o su due lati. Visualizza il prodotto →
Per i lavori orientati alla stampa che necessitano di un rivestimento in carta con superficie particolarmente liscia, la carta release in carta ramata è l'aggiornamento specifico tra Kraft e glassine nelle applicazioni di etichette a trasferimento termico e flessografiche.
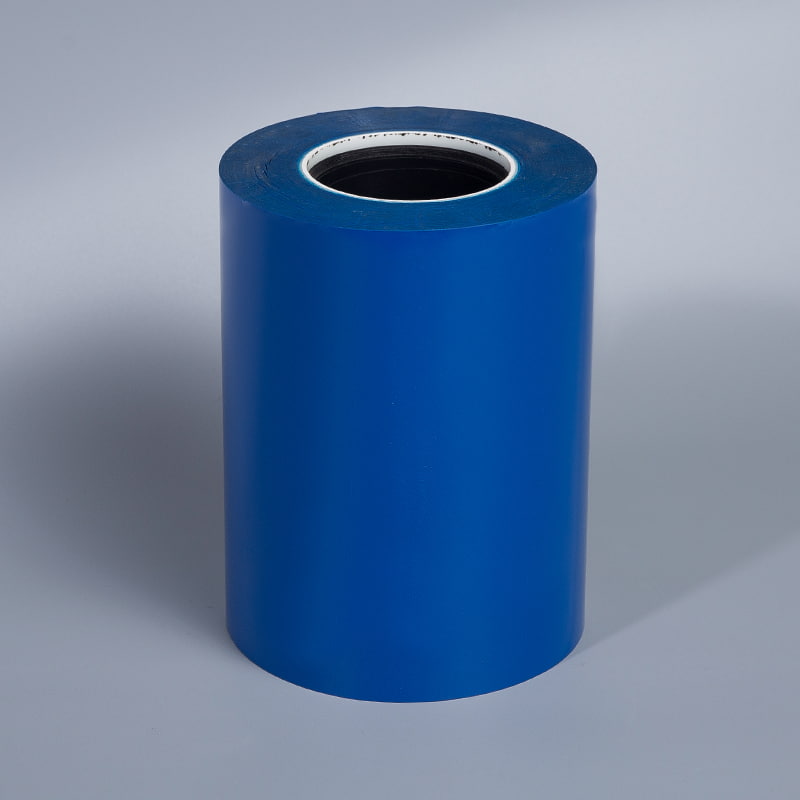 Pellicola distaccante in PET per esigenze di etichettatura trasparente e ad alta temperatura Film distaccante in poliestere con rivestimento siliconico stabile ed eccellente stabilità dimensionale, ideale per applicazioni che richiedono trasparenza o resistenza al calore superiore a 150°C, disponibile in molteplici spessori e finiture superficiali. Visualizza il prodotto →
Quando l'etichetta richiede trasparenza o deve sopravvivere a temperature superiori a 150 gradi Celsius, il liner preferito passa dalla carta al film distaccante in PET, che viene misurato in micron e fornisce una stabilità dimensionale ancora più elevata rispetto al glassine.
Il divario di rendimento da solo cancella il premio di acquisto: l’1,2% di scarto in meno su una tiratura di un milione di etichette ripaga due volte l’ammodernamento del liner.
Domande frequenti: carta release glassine e rivestimenti Kraft nella produzione di etichette
È possibile rivestire un rivestimento Kraft standard con più silicone per ottenere la consistenza del rilascio della glassine?
No. Il silicone più spesso aumenta i costi e modifica la curva di rilascio, ma non può compensare la microrugosità della superficie della fibra Kraft. La topografia irregolare causa ancora dewetting localizzato e variazioni della forza di rilascio. La glassine raggiunge la consistenza attraverso la densità del substrato, non attraverso lo spessore del rivestimento.
Il supporto Kraft è accettabile per qualsiasi lavoro di etichettatura ad alto volume?
Sì, quando l'adesivo è tollerante, la velocità di conversione è moderata e l'etichetta finita non richiede una registrazione precisa o una banda di distacco definita. Questa categoria comprende semplici etichette di spedizione, etichette per la vendita al dettaglio a basso costo e adesivi industriali non regolamentati.
Quando un trasformatore dovrebbe passare da Kraft a glassine?
Cambiare quando gli scarti derivanti da strappi della matrice, errori di profondità di fustellatura o deriva di rilascio superano l'1% o quando un cliente rifiuta una tolleranza di rilascio che Kraft non è in grado di mantenere. Esegui una prova affiancata sulla stessa macchina da stampa con lo stesso adesivo; i dati di solito chiudono il dibattito entro due turni.
La carta release glassine aumenta sempre il costo totale di produzione?
Aumenta il costo del rivestimento, non il costo di produzione. Scarti, tempi di inattività e manodopera di ispezione diminuiscono a tal punto sulle linee ad alto volume che il premio di acquisto compreso tra il 15 e il 25% viene ripagato dalla resa in quasi tutte le sale stampa controllate.